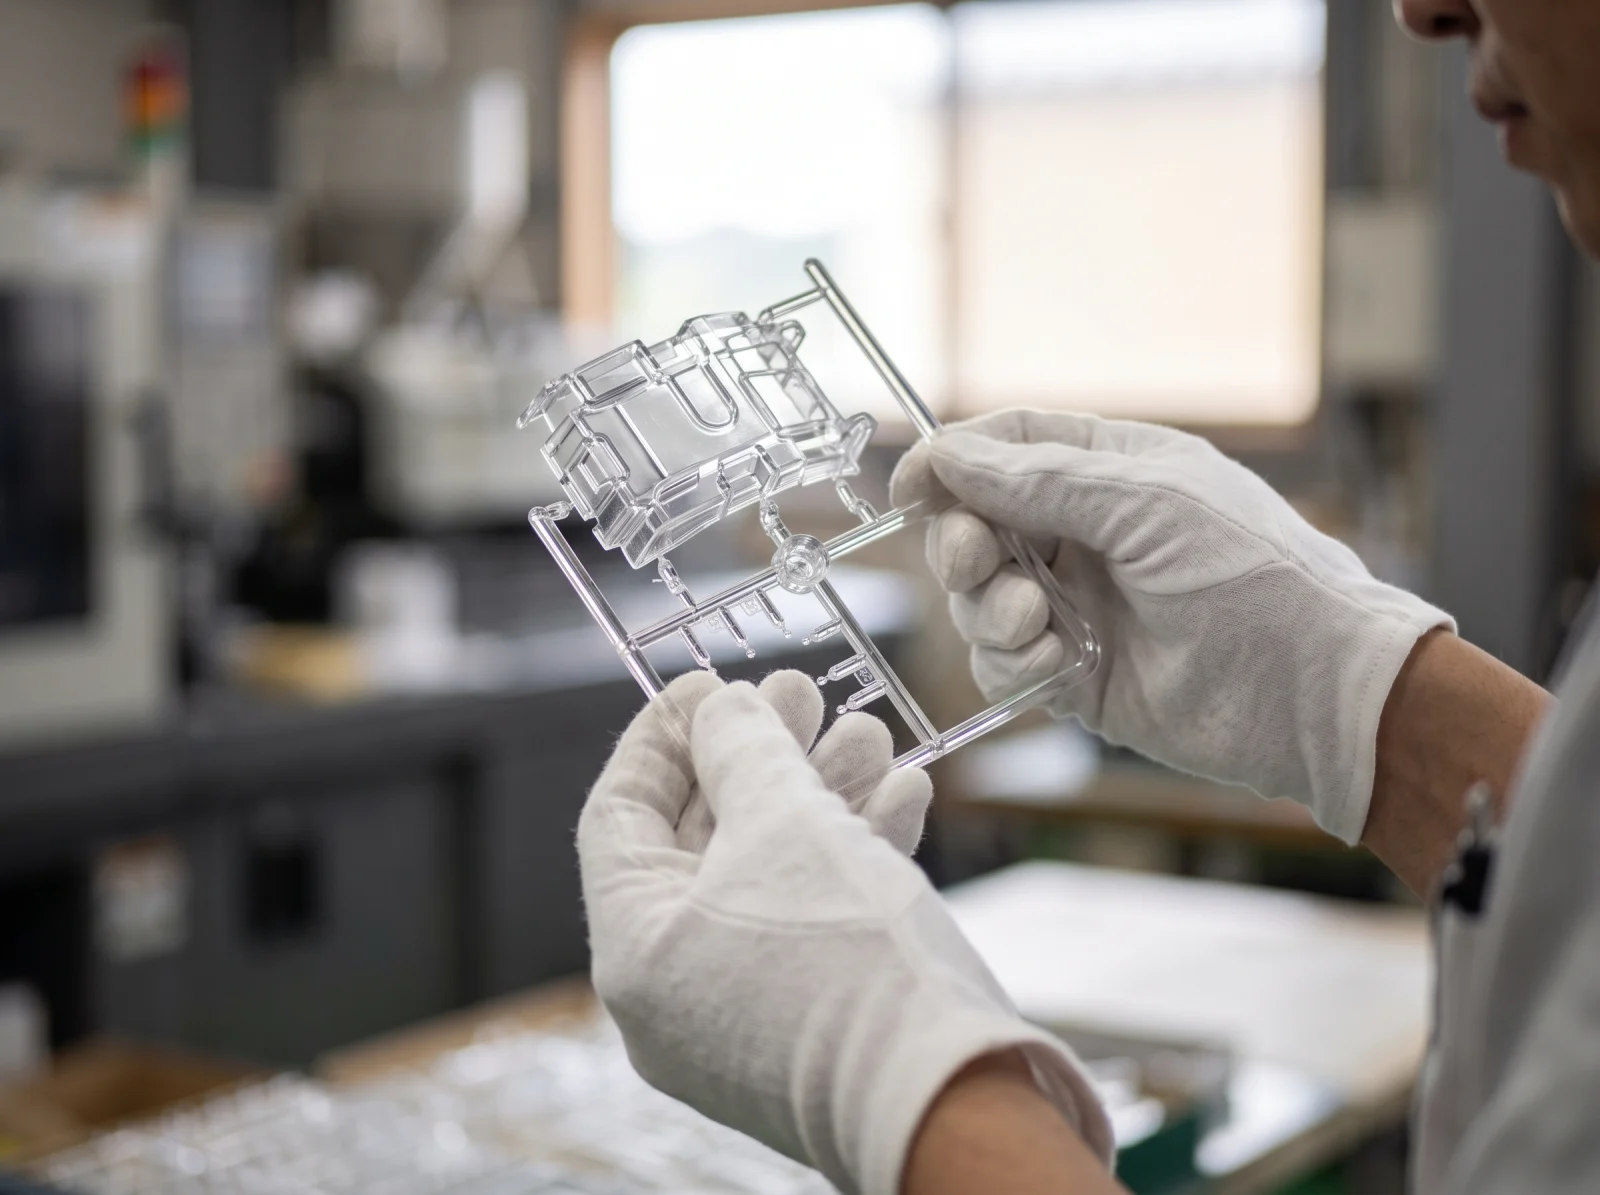
金型が完成して初めて樹脂を流すT0(ティーゼロ/初回トライ)。ここで何を、どの順番で確認するかが、量産立ち上げまでの日数を左右します。T0は「20年ほど前は、とりあえず成形して形が出るか見る日」という感じでしたが、現在では、図面・金型・成形条件の三者を突き合わせる最初の検証工程です。本記事では、T0の意味とT1・T2との違い、金型メーカーが成形まで行う現場で実際に使っている確認項目の優先順位、「金型を直すか、成形条件で調整するか」の判断基準、そしてT0から量産までの流れを解説します。
T0(初回トライ)とは
T0・T1・T2の意味と違い
T0とは、金型を製作してから初めて樹脂を流し込み、成形性・金型機構の動作・外観品質を総合的に確認する初回試作工程のことです。「T」はトライ(Try)の頭文字で、以降の修正を経たトライをT1、T2と数えます。呼び方は業界や会社によって多少異なりますが、おおむね次のように使い分けられています。
| 段階 | 位置づけ | 主な目的 |
|---|---|---|
| T0 | 金型完成直後の初回トライ | 図面どおりの形状が出るか、金型が設計どおり動くか、離型できるかを確認する |
| T1 | T0の課題を修正した後のトライ | 修正の効果確認と、想定のサイクルで連続成形した製品の採取。寸法・外観の評価 |
| T2以降 | 追加修正後のトライ | 残った課題の潰し込みと、量産条件の確定。再現性の確認 |
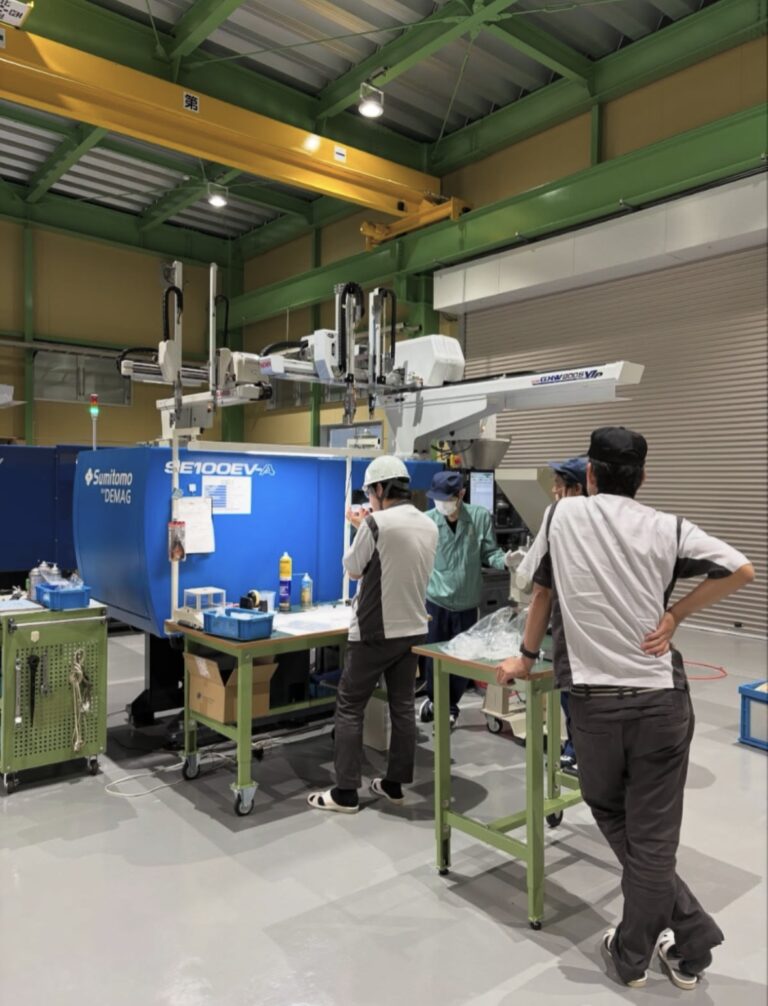
T0は「お客様に納入する前に、金型メーカーが自分たちで確認する試作」という色合いが強く、T1以降では、実際に量産する成形機でトライし量産条件を詰めていくというのが一般的な流れです。ただし、当社(株式会社三幸)ではT0からお客様に立ち会っていただくケースも多く、その場で修正方針まで決められるのが特長です。
T0品はそのまま使えるのか
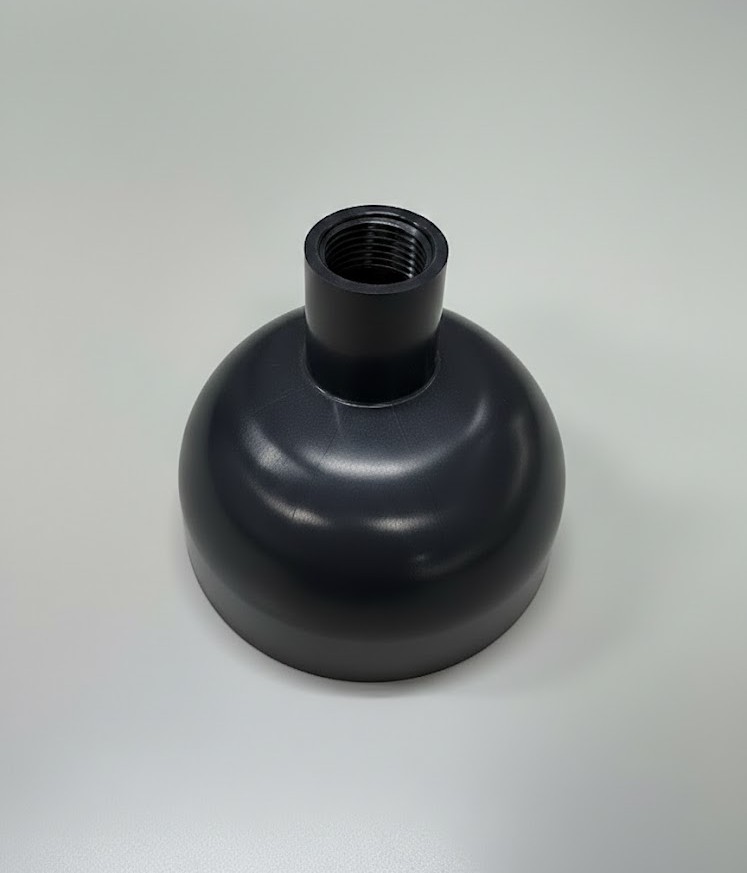
T0で採取した成形品(T0品)は、寸法や外観が量産レベルに達していないことを前提とした「検証用サンプル」です。図面との差異や離型時の変形、バリの出方を確認するための現物であり、そのまま製品として使うものではありません。一方で、形状確認や組み付けの仮検証には十分使えるため、お客様側の設計検証を前倒しできるというメリットがあります。
T0で確認する主な項目
T0の確認項目は「問題があった場合に修正規模が大きいものから」順に見ていくのが、当社の現場の基本です。後工程で見つかるほど手戻りが大きくなるため、修正に時間と費用がかかる項目ほど先に潰します。
| No. | 確認項目 | 見るポイント | 問題があった場合の修正規模 |
|---|---|---|---|
| 1 | 製品図面と現物形状の差異 | 形状・寸法が図面と一致しているか。肉抜きや抜き勾配の入れ忘れがないか | 大(キャビティ・コアの追加工や入子の作り直し) |
| 2 | 金型設計どおりの動作 | スライド・傾斜ピン・回転コアなどの機構が設計どおりに動くか | 大(機構部品の修正・交換) |
| 3 | 充填バランス(多数個取りの場合) | キャビティごとの充填の進み方と重量差 | 中(ゲート・ランナーの微調整、成形条件) |
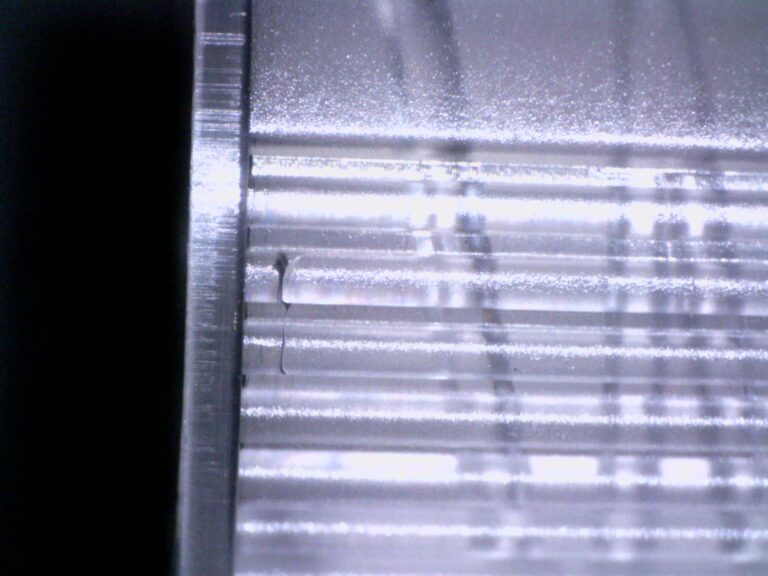
| 4 | 摺動不良の有無 | スライドやピンのかじり・引っかかり。型開閉時の異音 | 中(クリアランス調整・摺動部の仕上げ) |
| 5 | 変形なく離型できるか | 突き出し時の白化・変形・ピン跡。アンダーカット部の抜け | 小〜中(エジェクタ配置・抜き勾配の修正) |
1と2は金型そのものの作り直しにつながるため、成形品を採取したらまず図面と照合し、型開閉と機構の動作を確認します。4と5は金型の仕上げや調整で対応できる範囲が多く、3は成形条件の追い込みとあわせて評価します。多数個取りの金型では、各キャビティのショートショット品を作成するか、成形品重量を測って充填バランスを見る方法が実務的です。
あわせて見ておく成形条件側の項目
金型の確認と並行して、成形条件の初期値も記録しておきます。可塑化装置の樹脂温度、型締装置の型締力、射出速度・射出圧力・保圧、冷却時間が主な項目です。T0の段階では「不良を出さない条件」を探るだけでなく、保圧をどこまでかければ成形品重量が安定するか(ゲートシールの把握)や、冷却時間の目安(理論冷却時間)を測っておくと、T1以降の条件出しが早くなります。成形条件の考え方は理想的な成形条件を作るには?で解説しています。
「金型を直す」か「成形条件で調整する」か
現場の知見:基本は金型で直す
T0で問題が見つかったとき、当社の判断は明確で、基本的には金型を修正します。成形条件で無理に押さえ込んだ不具合は、材料ロットや成形機が変わったときに再発しやすく、量産に入ってから成形メーカーを苦しめるためです。金型で修正できないもの、あるいは金型修正の費用対効果が見合わないものについて、はじめて「成形条件で調整できないか」を検討します。
この順番は、金型メーカーが成形まで行っているからこそ取れる選択です。成形専業のメーカーでは金型を触れないため条件でカバーせざるを得ず、逆に金型専業では成形条件の限界が分かりにくいという事情があります。
| T0で見つかった問題 | 金型で直す例 | 成形条件で調整する例 |
|---|---|---|
| 寸法が図面と合わない | キャビティ・コアの追加工(原則こちら) | 収縮率の範囲内であれば保圧・冷却で微調整 |
| 離型時の変形・白化 | 抜き勾配の追加、エジェクタピンの追加・配置変更 | 冷却時間の延長、突き出し速度の調整 |
| バリ | パーティングラインの合わせ修正 | 射出圧・保圧を下げる(限界あり) |
| ショートショット | ゲート拡大、エアベント追加 | 樹脂温度・射出速度を上げる |
| フローマーク | ゲート位置・サイズの変更 | ゲート通過時の速度の多段制御(まずこちらから) |
フローマークのように「まず成形条件から試し、それでも消えなければ金型」という例外もあります。原因の切り分けはフローマークの原因と対策で詳しく解説しています。
現場の知見:金型を動かさずにその場で直せる
金型メーカーが成形まで行うことで、T0から量産立ち上げまでの間にお客様が助かる点は、金型の移動時間を削減できることです。通常は「成形工場でトライ → 金型メーカーへ輸送 → 修正 → 再輸送 → 再トライ」という往復が発生し、1回の修正ごとに数日から1週間が失われます。当社では、ちょっとしたトラブルであればトライ中に金型担当者が現場で修正し、当日に再トライまで進められることもあります。基本的には金型設計者も立ち会うので、修正内容はフィードバックされ、次の金型製作にも反映します。
他社で立ち上げに苦労していたご相談の例
当社に寄せられるご相談で多いのは、「トライを重ねても不良が消えない」というものです。たとえばPC(ポリカーボネート)の透明ケースで、成形条件をいくら変えてもゲート付近のフローマークが消えなかったという案件では、金型側の要因と成形条件側の要因を切り分け、ゲート通過時の速度制御と金型の調整を組み合わせて解消しました。実例はPC透明品のフローマークを解消した課題解決事例をご覧ください。
また、化粧品容器のように意匠面に鏡面仕上げが求められる金型では、T0の時点でスライド機構の動作と外観面のキズ・擦れを重点的に確認します。化粧品容器のT0では、特殊なスライド機構と鏡面品質を両立したうえで、成形性・機構動作・外観面を確認し、バリと寸法の微調整に進みました。
よくあるご質問
Q1. T0には立ち会ったほうがよいですか?
可能であれば立ち会いをおすすめします。修正方針をその場で決められるため、T1までの期間を短縮できます。立ち会いが難しい場合は、当社の成形技術者が設定した条件でトライし、成形品と記録をお送りしたうえでご確認いただきます。
Q2. 他社で製作した金型でもT0や再立ち上げを依頼できますか?
金型と樹脂材料をご用意いただければ、内容にもよりますがご相談を承っています。図面が古い・不足している場合も、現品確認のうえで対応できるケースがあります。
Q3. T0の費用は誰が負担しますか?
弊社でT0できるものであれば、基本的には弊社負担です。ただ、T0で製品を数百個生産してほしいというお客様もいらっしゃるので、その場合は、別途お見積させていただきます。
Q4. T0で不良がゼロになることはありますか?
金型製作前のDFM検討が十分であれば、T0で大きな問題が出ないケースもあります。ただし、寸法の微調整やバリの追い込みは必要になることが多く、T0は「問題を見つけて修正方針を決める工程」と捉えていただくのが現実的です。
Q5. 対応できる成形機のサイズを教えてください。
電動射出成形機の100t・180t・280tを保有し、金型重量は2.8tまで対応しています。ロットは10個程度の小ロットから、内容にもよりますがご相談を承っています。詳しくは射出成形サービスのページをご覧ください。
T0の立ち会いや、他社で製作した金型の再立ち上げについてのご相談は、お問い合わせフォームからお気軽にどうぞ。金型と成形の両面から最適な金型を提供します。